

In der globalen Lebensmittelverpackungs-Lieferkette wird die strukturelle Zuverlässigkeit einer Folienschale vollständig durch die Präzision der Fertigungsanlage bestimmt, die sie geformt hat. Die Produktion von Millionen fehlerfreier gewerblicher Behälter pro Schicht erfordert extreme mechanische Toleranzen, fortschrittliche Pneumatiksteuerung und dynamische Legierungsschmierung. Der Kern dieser industriellen Leistung ist die Maschine zur Herstellung von Aluminiumfolienbehältern. Für B2B-Einkaufsleiter, Qualitätssicherungsmanager und Lebensmittelfabrik-Ingenieure liefert das Verständnis der internen Mechanik dieser Anlagen kritische Einblicke in Lieferantenfähigkeiten, Maßkonstanz der Produkte und Skalierbarkeit der Lieferkette.

Präzisionsabwicklung und CNC-Servovorschub
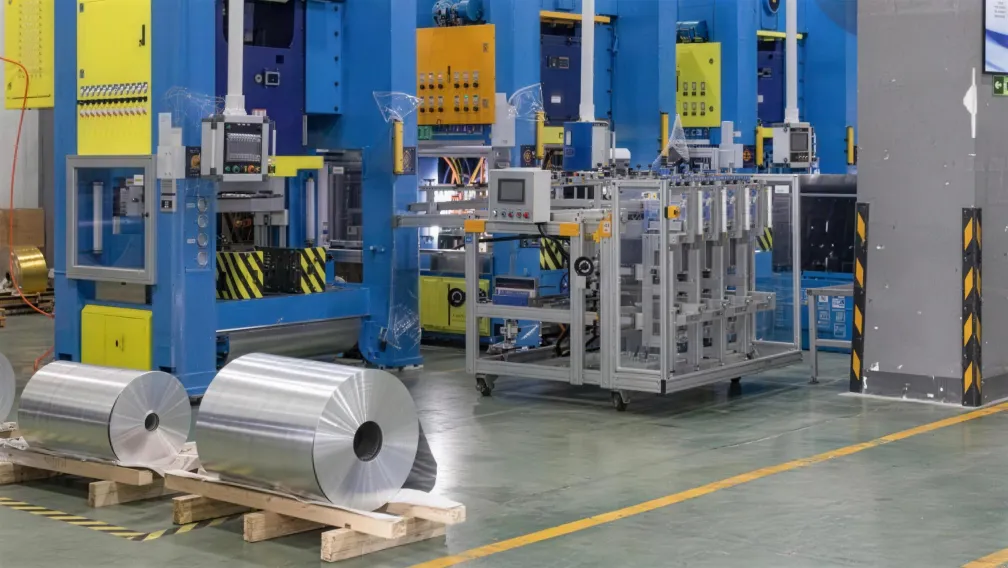
Der Fertigungszyklus beginnt mit der Rohstoffhandhabung. Lebensmittelechtes Aluminiumband – typischerweise Legierung 3003 oder 8011 in verschiedenen Härtezuständen mit einem Gewicht von bis zu 1.000 Kilogramm – wird auf eine motorisierte Abwickelhaspel montiert. Die Haspel wickelt die Metallbahn unter kontinuierlicher, aktiver Zugspannung ab. Die Einhaltung exakter Spannung ist von größter Bedeutung: Läuft die Folie schlaff, wirft sie Falten, bevor sie in die Presse einläuft, was zu katastrophalen Strukturdefekten im fertigen Behälter führt.
Die Aluminiumbahn wird anschließend in einen CNC-Servovorschub (Computer Numerical Control) gezogen. Dieser Vorschub ist das Metronom der gesamten Produktionslinie. Er fördert das Metall in exakten Submillimeter-Schritten in das Presswerkzeug – passend zum präzisen Teilungsmaß der Behälterform. Driftet der Servovorschub um nur 0,1 mm ab, stanzt der Stempel den Behälter außermittig. Das Ergebnis sind unebene Flansche (der Außenrand) – ein nahezu unsichtbarer Defekt, der letztlich massive Versiegelungsfehler verursacht, wenn der Behälter auf eine automatisierte Lebensmittelverpackungslinie gelangt. Premium-Maschinen nutzen Servoantriebe mit geschlossenem Regelkreis, um absolute Indexierungs-Wiederholgenauigkeit über Millionen von Zyklen zu gewährleisten.
Hochleistungs-Pressenmechanik und Mehrfachwerkzeuge
Das operative Herz der Aluminiumfolienbehälter-Herstellungsmaschine ist die mechanische oder pneumatische Hochleistungspresse. Die gewerbliche Behälterproduktion erfordert typischerweise Pressen mit einer Nennkraft zwischen 45 und 110 Tonnen. Aufgebaut auf massiven H-Rahmen aus Gusseisen oder stark verstärkten C-Rahmen, sind diese Pressen konstruiert, um physikalische Durchbiegung (Verbiegen des Maschinengestells) während des heftigen Abwärtshubes zu eliminieren.
Die moderne Produktion erfolgt über Mehrfachwerkzeuge. Statt jeweils nur eine Schale zu stanzen, treibt eine Hochvolumenpresse ein Verbundwerkzeug mit zwei, vier oder sogar sechs einzelnen Kavitäten gleichzeitig an. Bei Geschwindigkeiten von 40 bis 80 Hüben pro Minute (SPM) kann eine einzige 4-fach-Maschine über 300 Behälter pro Minute produzieren.
Während des Sekundenbruchteile dauernden Abwärtshubes des Stößels führt das Werkzeug vier simultane Operationen aus: Ausstanzen, Tiefziehen, Bördeln und Prägen. Zunächst schert der äußere Schneidring den exakten Zuschnitt aus der Aluminiumbahn. Unmittelbar danach treibt der Innenstempel den Zuschnitt in die Matrizenkavität hinab und streckt das Metall in die tiefgezogene Form einer Speisenwärmeschale, einer Kuchenform oder eines Takeaway-Behälters. Am absoluten Hubtiefpunkt prägt das Werkzeug das Bodenmuster (das strukturelle Steifigkeit verleiht), während der Bördelring die rohe Scherkante unter sich selbst rollt und den robusten Full-Curl-(FC)-Rand formt.
Werkzeugspalt: Kreppwand- vs. Glattwand-Stanzen
Die kritischste Konstruktionsvariable innerhalb der Maschine ist der Werkzeugspalt – der mikroskopische Spalt zwischen dem absteigenden Stempel und der stationären Matrizenwand. Dieser Spalt bestimmt die gesamte physikalische Klassifizierung des Behälters.
Bei standardmäßigen Kreppwandbehältern für Back- und Takeaway-Anwendungen ist der Werkzeugspalt so konstruiert, dass sich das überschüssige Aluminium beim Einziehen in die Kavität gleichmäßig sammelt und faltet. Diese kontrollierten Riffelungen wirken als vertikale Tragsäulen und bieten hohe vertikale Druckfestigkeit für schwere Speiseladungen.
Umgekehrt erfordern Glattwandbehälter (für hochwertige Fertiggerichte und Verpackungen unter Schutzatmosphäre) einen grundlegend anderen metallurgischen Ansatz. Die Maschine muss massive Niederhaltekraft aufbringen, und der Werkzeugspalt wird mit exakten Mikrometer-Toleranzen bearbeitet. Die Presse „bügelt“ das Metall beim Ziehen buchstäblich glatt und streckt die hochduktile 8006er-Legierung, ohne dass eine einzige Falte entsteht. Die Produktion von Glattwandbehältern erfordert eine außergewöhnlich steife Presse und einwandfreie Werkzeuge, um zu verhindern, dass das Metall reißt oder sich „einschnürt“ (gefährliche Verdünnung der Seitenwände).
Dynamische Schmierung und EFSA-Lebensmittelkontakt-Compliance
Das Ziehen von Metall gegen gehärtetes Stahlwerkzeug erzeugt immense Reibung. Würde eine Aluminiumfolienbehälter-Herstellungsmaschine versuchen, blankes, trockenes Aluminium zu stanzen, würden die entstehende Hitze und Reibung sofort galvanisches Fressen verursachen – die Werkzeugoberfläche würde zerstört und der Behälter zerrissen.
Um dies zu verhindern, verfügt die Maschine über ein automatisiertes, dynamisches Schmiersystem. Kurz bevor die Folie in die Presse einläuft, tragen Mikrodosiersprüher eine hochraffinierte Schicht Stanzöl auf die Metallbahn auf. Dieser Schmierstoff muss eine Doppelrolle erfüllen: Er muss dem immensen Druck des Zughubes standhalten, um eine saubere Werkzeugentformung zu gewährleisten, und er muss streng den FDA- und EFSA-Vorschriften (Europäische Behörde für Lebensmittelsicherheit) für Lebensmittelkontaktmaterialien entsprechen. Premium-B2B-Hersteller verwenden zertifizierte lebensmittelechte, hochflüchtige Mineralöle, die in mikroskopischen Mengen aufgetragen werden (oft weniger als 300 mg pro Quadratmeter) – sodass die fertige Verpackung keinerlei biochemisches Risiko für den Verbraucher darstellt.
Automatisiertes Stapeln und geschlossene Schrottverwertung
Sobald der Pressenstößel zurückfährt, blasen Druckluftdüsen die fertigen Behälter aus den Werkzeugkavitäten und werfen sie auf automatisierte Förderbahnen aus. Diese Bahnen speisen direkt in Hochgeschwindigkeits-Stapelautomaten, die die Behälter zählen und zu präzisen Stangen nesten – bereit für die B2B-Großkartonage. Diese berührungslose Automatisierung gewährleistet absolute Hygiene und eliminiert jeglichen menschlichen Kontakt mit den lebensmittelechten Oberflächen vollständig.
Gleichzeitig managt die Maschine ihre eigenen Industrieabfälle. Das Stanzgitter – die kontinuierliche Aluminium-Restmatrix, die nach dem Ausstanzen der Behälter verbleibt – wird fortlaufend von einem motorisierten Schrottabsauger abgezogen. Der Schrott wird einer automatischen Ballenpresse oder einem Zerkleinerer zugeführt, zu dichten Briketts verdichtet und direkt an die Aluminiumwalzwerke zurückgeführt. Da Aluminium ein permanentes Material ist, ermöglicht dieser geschlossene Verwertungskreislauf, dass der Schrott mit nur 5 % der Energie der Primärgewinnung umgeschmolzen und zu neuem Bandmaterial gewalzt wird – was die Stückkosten des Endprodukts erheblich subventioniert.
Warum Maschinenkapazitäten über den B2B-Beschaffungserfolg entscheiden
Für Einkaufsleiter bei gewerblichen Bäckereien, institutionellen Caterern und Lebensmittelverarbeitungsbetrieben ist die Qualität Ihrer Verpackung untrennbar mit der Qualität der Maschinen verbunden, die sie geformt haben. Ein Lieferant mit veralteten, leistungsschwachen Anlagen wird zwangsläufig Behälter mit inkonsistenten Flanschen liefern – mit katastrophalen Staus auf Ihren automatisierten Abfülllinien und beeinträchtigten hermetischen Siegeln als Folge.
Die Partnerschaft mit einem Hersteller, der über einen Fuhrpark moderner, servogetriebener Aluminiumfolienbehälter-Herstellungsmaschinen verfügt, garantiert mikroskopische Maßkonstanz, einwandfreie Bördelgeometrie und die massive Durchsatzkapazität, die erforderlich ist, um mit Ihren anspruchsvollsten saisonalen Lebensmittelproduktionsspitzen mitzuwachsen.
-

SEPACK
Hersteller von Aluminiumfolien‑Verpackungen
SEPACK liefert Aluminiumfolien‑Behälter, Rollen, Folienblätter, Backpfannen und Lebensmittelverpackungsfolien an Händler und Gastronomieunternehmen in mehr als 50 Ländern. Der Hauptsitz befindet sich in New York, die Produktion in Shanghai; das Unternehmen ist seit 2010 tätig.