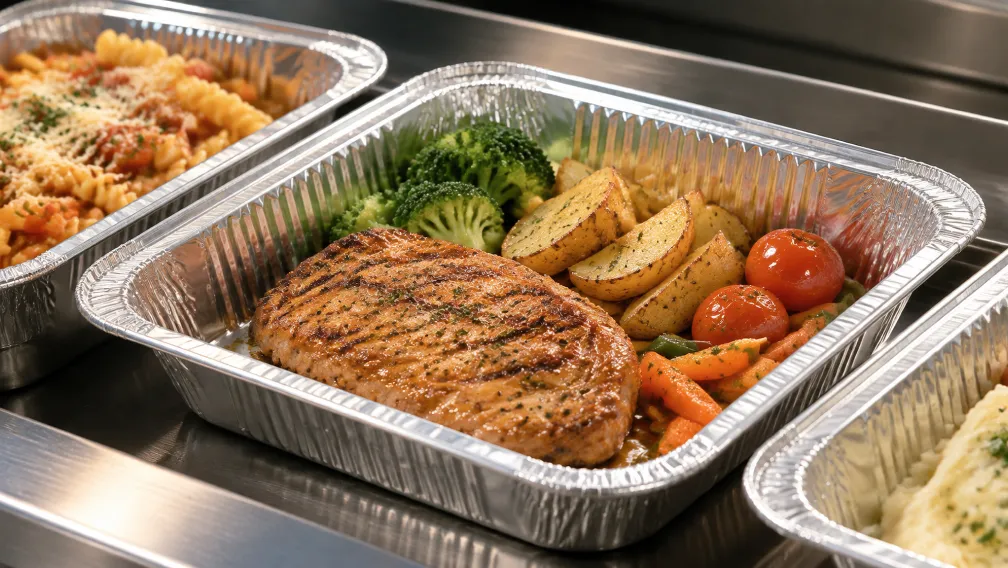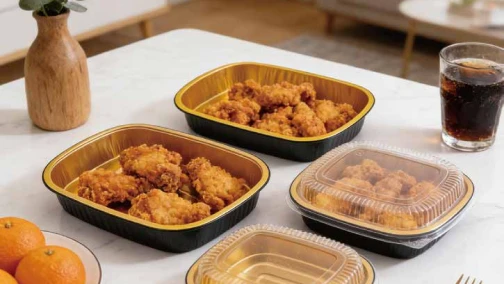


In der automatisierten Fertiggerichtproduktion, der Gemeinschaftsverpflegung und dem Kühlketten-Lebensmittelvertrieb hängt die Leistungsfähigkeit einer Verpackung maßgeblich von der mechanischen Schnittstelle zwischen der Basisschale und ihrem Verschluss ab. Einkaufsteams und Verpackungsingenieure, die Aluminiumfolienbehälter mit Deckel spezifizieren, müssen Flanschgeometrie, Legierungshärte, Kompatibilität des Verschlussmaterials und Toleranzen automatisierter Siegellinien bewerten. Die Wahl eines inkompatiblen Randprofils oder Deckelsubstrats führt zu Siegelfehlern beim Schockfrosten, Fettaustritt während des Transports und hohen Ausschussraten auf Hochgeschwindigkeits-Verpackungslinien. Dieser technische Leitfaden untersucht die metallurgischen und mechanischen Prinzipien von Aluminiumbehälter-Randformen, Verschlussmaterialien, hermetischer Gasdichtheit unter Schutzatmosphäre (MAP) sowie die regulatorische Compliance in europäischen und nordamerikanischen Lebensmittellieferketten.
Randmetallurgie und Flanschgeometrie: IVC-, HVC- und Glattwand-Flansche
Die strukturelle Integrität einer verschlossenen Folienschale beginnt am Rand. Während des Stanzprozesses wird eine Aluminiumlegierung – typischerweise der Serien 8011 oder 3003 in kaltverfestigten Zuständen H22 oder H24 – in eine dreidimensionale Kavität gezogen. Der äußere Umfang wird gleichzeitig zu einem spezifischen Flanschprofil geformt, das entweder für eine mechanische Bördelung oder eine thermische Verschweißung ausgelegt ist.
1. Unterbrochener Vertikalrand (IVC) und Schwerer Vertikalrand (HVC)
Standardmäßige Faltenwand-Aluminiumbehälter nutzen eine vertikale Flanschverlängerung, die über die Deckelkante nach unten gefaltet wird. Bei einem IVC-Design (Interrupted Vertical Curl) weist der aufrechte Aluminiumrand kleine, technisch berechnete Einkerbungen („Unterbrechungen“) entlang des Umfangs auf, insbesondere nahe den Eckradien. Wenn sich ein vertikaler Presskopf beim Verschließen absenkt, verhindern diese Unterbrechungen Materialstauchungen und ein Ausbeulen der Ecken, sodass sich der Flansch mit minimaler mechanischer Kraft flach gegen einen Einlegedeckel legt. HVC-Ränder (Heavy Vertical Curl) verzichten auf diese Einkerbungen und nutzen eine höhere Materialstärke (typischerweise 70 bis 120 Mikrometer), um eine durchgehende Umfangskompression für schwerere Füllgüter wie Familien-Lasagnen oder Catering-Hauptgerichte zu gewährleisten.
2. Vollrollrand (Full Curl, FC) und gesäumte Kanten
Vollrollränder rollen die offene Aluminiumkante vollständig unter den horizontalen Flansch und bilden so eine glatte, rohrförmige Wulst. Anstatt über einen flachen Pappdeckel gefaltet zu werden, fungieren Full-Curl-Geometrien als strukturelle Halteschiene für aufrastbare Kunststoff-Haubendeckel. Die rohrförmige Wulst erhöht zudem die Stauchdruckfestigkeit von oben um bis zu 35 % im Vergleich zu offenen Flanschkanten und verhindert eine Schalenverformung beim Stapeln auf Europaletten.
3. Glattwand-Flachflansche (G-Rand und L-Rand)
Glattwand-Aluminiumbehälter werden mit einem vollkommen flachen, faltenfreien horizontalen Siegelflansch mit einer Breite von 5 mm bis 8 mm gefertigt. Da Seitenwände und Ecken ohne Faltenbildung tiefgezogen werden, bleibt die Flanschoberfläche mikroskopisch gleichmäßig. Diese flache Geometrie ist zwingend erforderlich für hermetisch heißgesiegelte Deckelfolien, da jede radiale Falte auf dem Flansch einen Kapillarkanal bildet, der das Vakuum oder die Schutzgasintegrität beeinträchtigt.
Vergleichende Technik der Deckelsubstrate
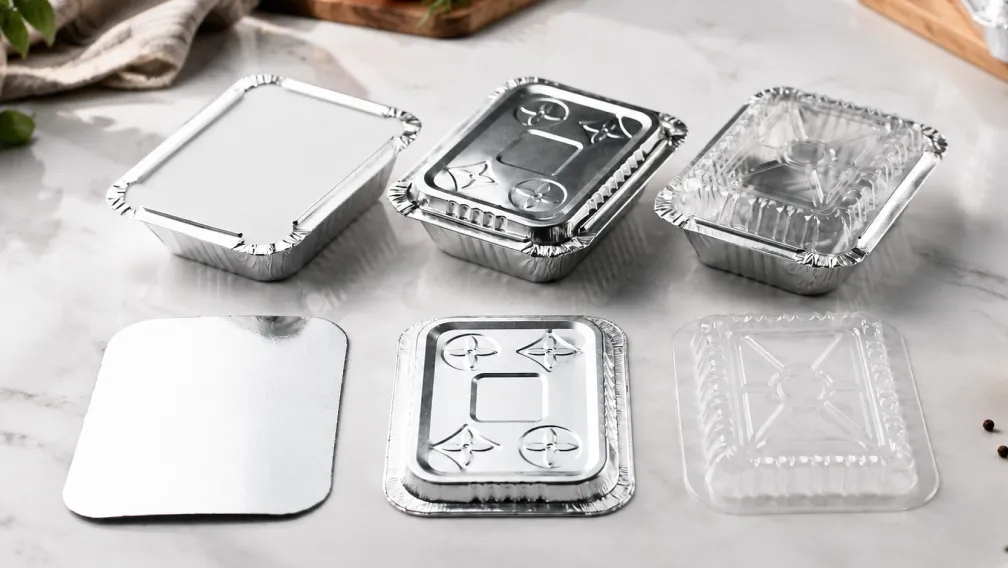
Die Auswahl des richtigen Verschlusses erfordert eine Abwägung zwischen thermischen Belastungsgrenzen, Feuchtigkeitsbarriere-Anforderungen, Produktsichtbarkeit und Liniengeschwindigkeit. Industrielle Lebensmittelverarbeiter setzen auf vier primäre Deckelarchitekturen.
| Deckeltyp | Kompatibler Randtyp | Thermischer Betriebsbereich | Siegelklassifizierung | Primäre industrielle Anwendung |
|---|---|---|---|---|
| Folienkaschierter Pappdeckel | IVC / HVC (Faltenwand) | -40 °C bis +200 °C (Kurzzeit-Regeneration) | Mechanische Bördelung (Halbdicht) | Take-away-Gerichte, Warmhalte-Lieferung, Menüschalen für Großverpflegung |
| OPS / PET Klarsicht-Haubendeckel | Full Curl / IVC | -20 °C bis +65 °C (Vor Ofen entfernen) | Schnappverschluss / Überbördelung | Einzelhandels-Backwarenauslagen, gekühlte Salate, Bräter mit Haubendeckel |
| Starrer Aluminiumfoliendeckel / Haube | Full Curl / HVC | -40 °C bis +350 °C (Voll ofen- & gefrierfest) | Mechanische Bördelung | Half-Size-Catering-Schalen, Bordküchen-Einsätze, Großküchen-Braten |
| Heißsiegel-Polymerfolie / Aludeckel | Flachflansch (Glattwand) | -40 °C bis +220 °C (Ofenfeste CPET/PP-Folie) | Hermetische Thermoschweißnaht | MAP-Frischfleisch, gekühlte Fertiggerichte, Einzelhandelsverpackungen mit langer Haltbarkeit |
Folienkaschierte Pappdeckel
Hergestellt aus 300 g/m² bis 450 g/m² gebleichtem Sulfatzellstoffkarton (SBS), der auf der Lebensmittelkontaktseite mit einer 9 bis 12 Mikrometer dicken Schicht aus Aluminiumfolie oder Polyethylen (PE) kaschiert ist, bilden Pappdeckel den wirtschaftlichen Standard für den hochvolumigen Food-Service. Der Karton bietet strukturelle Steifigkeit für das vertikale Stapeln, während die metallische Innenseite Strahlungswärme reflektiert und das Durchfetten blockiert. Betreiber können individuelle Markenlogos oder Zubereitungshinweise direkt auf die obere Kartonoberfläche prägen.
PET- und OPS-Klarsicht-Haubendeckel
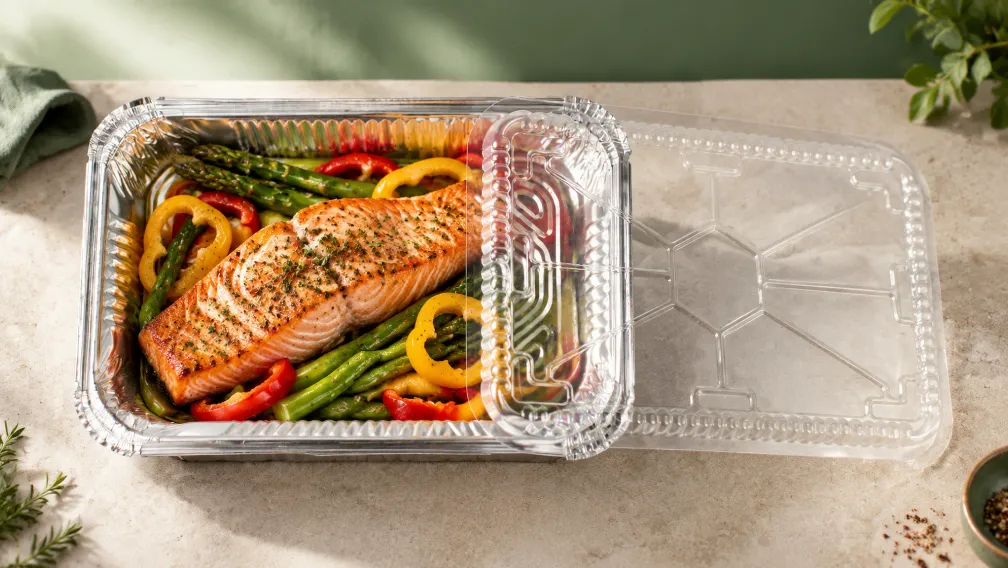
Die Warenpräsentation im Einzelhandel erfordert häufig eine 360-Grad-Produktsichtbarkeit und vertikale Kopffreiheit für garnierte Kuchen, gebratenes Geflügel oder geschichtete Pastagerichte. Haubendeckel aus Polyethylenterephthalat (PET) und orientiertem Polystyrol (OPS) rasten über Full-Curl-Rändern ein oder werden unter IVC-Faltungen fixiert. Standard-PET bietet hervorragende Transparenz und Bruchfestigkeit bei Gefriertemperaturen bis -20 °C, während OPS eine Antibeschlag-Leistung (Anti-Fog) in feuchten Feinkosttheken gewährleistet. Da sich thermoplastische Haubendeckel oberhalb von 65 °C–70 °C verformen, müssen Endverbraucher diese vor dem Aufwärmen im herkömmlichen Backofen entfernen.
Hermetische Heißsiegelfolien und beschichtete Aluminiumdeckel
Für Zentralküchen mit Verpackungslinien unter Schutzatmosphäre (MAP) werden Glattwandschalen mit flexiblen Deckelfolien oder gestanzten Aluminiumfoliendeckeln kombiniert, die mit einem heißsiegelbaren Polypropylen- (PP) oder Polyester- (PET) Lack vorbeschichtet sind. Während des Siegelzyklus üben beheizte Siegelwerkzeuge (180 °C bis 220 °C) für 0,8 bis 1,5 Sekunden einen Druck von 3,5 bis 5,0 bar aus und verschmelzen die Siegelschicht des Deckels direkt mit der polymeren Flanschbeschichtung des Behälters.
Thermodynamik von Cook-Chill- und Schockfrost-Zyklen
In industriellen Cook-Chill-Prozessen werden Speisen in der Aluminiumschale gegart, innerhalb von 90 Minuten schnell von +70 °C auf unter +3 °C heruntergekühlt, gekühlt gelagert und anschließend in Konvektomaten oder Kombidämpfern regeneriert. Diese extremen Temperaturwechsel setzen die Behälter-Deckel-Einheit starken mechanischen Spannungen aus.
Aluminium besitzt eine Wärmeleitfähigkeit von etwa 235 W/(m·K) – mehr als 400-mal höher als Schalen aus Polypropylen oder CPET-Kunststoff. Beim Schockfrosten bei -40 °C leitet Aluminium die Kälteenergie rapide durch Boden und Seitenwände und beschleunigt den Phasenübergang von Wasser zu mikrokristallinem Eis. Schnelles Einfrieren verhindert die Bildung großer Eiskristalle, die Zellstrukturen in Proteinen und Saucen durchstoßen.
Allerdings muss die unterschiedliche thermische Kontraktion zwischen der Aluminiumschale und nichtmetallischen Deckeln beherrscht werden. Aluminium zieht sich mit einem linearen Ausdehnungskoeffizienten von 23 × 10⁻⁶ /K zusammen, während Polymerfolien zwei- bis dreimal stärker schrumpfen. Bei Glattwand-Aluminiumbehältern absorbiert ein flexibler 15 g/m² PP-Innenlack diese Scherspannung an der Flanschschnittstelle und verhindert eine Delamination der Siegelnaht während der Tiefkühllagerung. Bei Mehrkammerschalen müssen interne Trennstege exakt auf die Höhe des Außenflansches geprägt werden, damit das Deckelmaterial gleichzeitig entlang des Umfangs und der internen Unterteilungen versiegelt und ein Überlaufen von Saucen zwischen den Kammern während des Transports ausgeschlossen wird.
Integration in automatisierte Verschließlinien: Entstapelung und Bördelwerkzeuge
Hochgeschwindigkeits-Lebensmittelproduktionslinien mit 60 bis 120 Packungen pro Minute erfordern enge Maßtoleranzen bei Schalen und Deckeln. Verpackungsengpässe treten typischerweise an zwei Stationen auf: beim automatischen Entstapeln (Denesting) und beim mechanischen Bördeln.
- Entstapelungs-Geometrie: Gestapelte Behälter müssen sich sauber trennen, wenn sie von Vakuumsaugern oder Spindel-Entstaplern abgezogen werden. Ist die Randrollung ungleichmäßig oder fehlt eine präzise Stapelnocke (Schulterversatz), verhaken sich die Schalen unter Palettendruck, was zu Doppelzuführungen und Linienstopps führt.
- Lebensmittelechte Schmierung: Während des Bandstanzens reduziert der präzise Mikroauftrag von FDA- und EFSA-konformen paraffinischen oder synthetischen Esterölen die Oberflächenreibung zwischen gestapelten Rändern, ohne die Heißsiegelflanschzone zu verunreinigen.
- Pneumatisches vs. Servo-Bördeln: Beim mechanischen Verschließen von Pappdeckeln drückt der vertikale Presskopf den Deckel leicht in den Schalensitz, während abgewinkelte Schließfinger den IVC/HVC-Rand im 90-Grad-Winkel nach innen falten. Ist der Aluminiumzustand zu weich (O-Zustand), rollt sich der Rand unter internem Dampfdruck beim Regenerieren wieder auf. Die Spezifikation von halbhartem H22- oder H24-Zustand gewährleistet eine ausreichende Streckgrenze (110–145 MPa), um den Pappdeckel während vibrationsreichem Straßentransport dauerhaft zu fixieren.
Barrieremetriken: OTR, WVTR und Haltbarkeitsverlängerung
Im Einzelhandelsvertrieb wird die Haltbarkeit durch die Sauerstoffdurchlässigkeitsrate (OTR) und die Wasserdampfdurchlässigkeitsrate (WVTR) der Verpackung bestimmt. Blanke Aluminiumfolie ab einer Dicke von 25 Mikrometern weist eine OTR und WVTR von praktisch null auf (weniger als 0,005 cm³/m²/Tag), wodurch der Behälterkörper eine absolute Barriere gegen Licht, Sauerstoff, Feuchtigkeit und mikrobielles Eindringen bildet.
Folglich wird die Gesamtpermeation der Verpackung vollständig durch das Verschlusssystem bestimmt. Während ein gebördelter Pappdeckel einen Gasaustausch durch die Faltnaht zulässt – geeignet für die gekühlte Lieferung innerhalb von 24 bis 48 Stunden –, erreicht eine hermetisch heißgesiegelte Glattwandschale in Kombination mit einer hochbarrierefähigen EVOH-Coextrusionsfolie oder einem lackierten Aluminiumfoliendeckel eine OTR von unter 0,5 cm³/m²/Tag. Das Spülen des Kopfraums mit einem Gasgemisch aus 70 % N₂ / 30 % CO₂ vor dem Heißsiegeln verlängert die gekühlte Haltbarkeit von frischem Geflügel, Meeresfrüchten und Fertiggerichten ohne chemische Konservierungsstoffe von 3 Tagen auf 14 bis 21 Tage.
EU-PPWR-Compliance und Monomaterial-Recyclingfähigkeit
Unter der EU-Verpackungsverordnung (PPWR) sehen sich Verpackungshersteller strengen Recycling-Leistungsstufen und modulierten Gebühren der erweiterten Herstellerverantwortung (EPR) gegenüber. Verbundverschlüsse, die inkompatible Kunststoffe dauerhaft mit Papier oder Metall verbinden, erschweren kommunale Sortierströme.
Zur Optimierung der EPR-Compliance und Kreislaufwirtschaft spezifizieren europäische Verarbeiter zunehmend Monomaterial-Aluminium-Verpackungsarchitekturen – die Kombination einer Aluminium-Basisschale mit einem starren oder flexiblen Aluminiumfoliendeckel. Werden beide zusammen entsorgt, gelangt die gesamte Verpackung über Wirbelstromabscheider in den Metallrückgewinnungsstrom, ohne dass eine Zerlegung durch den Verbraucher erforderlich ist. Wo transparente Polymer-Deckelfolien für die Einzelhandelspräsentation benötigt werden, stellt die Spezifikation von Clean-Peel-PP- oder -PET-Siegelschichten sicher, dass der Verbraucher die dünne Folie rückstandsfrei vom Glattwandflansch abziehen kann, sodass vor dem Recycling weniger als 1 % organische Rückstände auf dem Aluminiumkörper verbleiben.
Das optimale Behälter- und Deckelsystem für Ihre Produktionslinie spezifizieren
Die Wahl zwischen gebördelten Pappdeckeln, klaren Präsentationshauben und hermetischen Heißsiegelsystemen erfordert eine systematische Prüfung Ihrer thermischen Prozessparameter, Transportdistanzen und Abfüllanlagen. Entdecken Sie unser komplettes Sortiment an Aluminiumfolienbehältern mit Deckel oder kontaktieren Sie unser Verpackungs-Engineering-Team, um technische Zeichnungen, Legierungszertifikate und Musterwerkzeuge passend zu Ihren automatisierten Siegelanlagen anzufordern.
-

SEPACK
Hersteller von Aluminiumfolien‑Verpackungen
SEPACK liefert Aluminiumfolien‑Behälter, Rollen, Folienblätter, Backpfannen und Lebensmittelverpackungsfolien an Händler und Gastronomieunternehmen in mehr als 50 Ländern. Der Hauptsitz befindet sich in New York, die Produktion in Shanghai; das Unternehmen ist seit 2010 tätig.