

Die Sicherung einer zuverlässigen Verpackungslieferkette im europäischen Lebensmittelsektor geht weit über die Aushandlung von Stückpreisen hinaus. Angetrieben durch strenge Vorgaben der Europäischen Behörde für Lebensmittelsicherheit (EFSA) und aggressive Steuerrahmen der erweiterten Herstellerverantwortung (EPR) müssen Einkaufsleiter ihre vorgelagerten Partner intensiv prüfen. Bei der Beschaffung von einem Hersteller von Aluminiumfolienbehältern muss sich der Auditprozess von einer bloßen Preisübung zu einer technischen Tiefenprüfung der metallurgischen Beschaffung, Pressenmechanik und Qualitätsmanagementsysteme wandeln. Dieser Leitfaden skizziert die kritischen Technik- und Compliance-Benchmarks, die zur Qualifizierung eines Erstklasslieferanten für den hochregulierten EU-Markt erforderlich sind.
EFSA-Compliance: Migrationsprüfung und Schmierstoffchemie
Europäische Lebensmittelkontaktvorschriften, grundlegend geregelt durch die Verordnung (EG) Nr. 1935/2004, verlangen absolute biochemische Sicherheit. Ein qualifizierter Hersteller muss eine umfassende Konformitätserklärung (DoC) vorlegen, die nachweist, dass seine Behälter keine schädlichen Bestandteile an die Lebensmittelmasse abgeben.
Dieses Audit beginnt beim Stanzschmierstoff. Während des Hochgeschwindigkeits-Tiefziehprozesses wird Formöl auf das Aluminiumband aufgetragen, um galvanisches Fressen am Stahlwerkzeug zu verhindern. Verwendet ein Hersteller minderwertige, nicht flüchtige Industrieöle, verbleiben chemische Rückstände auf der fertigen Schale. Erstklasshersteller setzen hochraffinierte, lebensmittelechte, verdunstende Schmierstoffe ein, die über automatisierte Mikrodosiersysteme aufgetragen werden (typischerweise weniger als 300 mg pro Quadratmeter). Auditoren müssen die Sicherheitsdatenblätter (MSDS) dieser Schmierstoffe verifizieren, um sicherzustellen, dass sie die Prüfungen der Gesamtmigrationsgrenzwerte (OML) und spezifischen Migrationsgrenzwerte (SML) unter europäischen Laborbedingungen bestehen. Die SML-Prüfung ist besonders wichtig, da sie die Migration spezifischer Schwermetalle oder aromatischer Amine quantifiziert und sicherstellt, dass diese deutlich unter den strengen ppb-Schwellenwerten (parts per billion) der EFSA bleiben.
Darüber hinaus muss der Hersteller für saure Lebensmittelanwendungen (wie Kirschkuchen oder Zitrusmarinaden) Kompetenz im Auftrag von BPA-NI-Lacken (Bisphenol A Non-Intent) auf Epoxid- oder Polyesterbasis nachweisen. Das Audit sollte dessen Bandbeschichtungs-Lieferkette überprüfen, um zu bestätigen, dass Trockenschichtgewicht und Aushärtetemperaturen streng kontrolliert werden, um Lochfraß und galvanische Korrosion zu verhindern.
Legierungsspezifikation: Die Metallurgie von 3003 vs. 8011
Ein versierter Hersteller behandelt Aluminiumfolie nicht als generische Handelsware; er konstruiert die Verpackung auf Basis spezifischer metallurgischer Eigenschaften. Während des Werksaudits sollten Einkaufsingenieure die technische Kompetenz des Lieferanten bei der Legierungsauswahl bewerten. Die überwiegende Mehrheit der Standard-Takeaway-Behälter wird aus der Aluminiumlegierung 8011 gestanzt. Diese Legierung bietet eine exzellente Balance aus Umformbarkeit und Feuchtigkeitsbarriere und ist damit das ökonomische Arbeitstier der Food-Service-Branche.
Wenn ein europäischer institutioneller Caterer jedoch tiefgezogene Mehrkammenschalen oder robuste Bratschalen benötigt, fehlt der Legierung 8011 oft die nötige Zugfestigkeit. Ein hochqualifizierter Hersteller spezifiziert die Legierung 3003, typischerweise im Härtungszustand H24 (halbhart). Die Legierung 3003 enthält höhere Mangankonzentrationen, was ihre mechanische Festigkeit und Steifigkeit drastisch erhöht. Dies verhindert, dass große Gastronorm-Behälter unter schweren 10-Kilogramm-Speiseladungen einknicken. Für Glattwand-MAP-Behälter muss der Hersteller zudem Expertise in der Beschaffung und Verarbeitung von 8006er-Folie im O-Zustand (vollgeglüht) nachweisen, die über die extreme Dehnung verfügt, die nötig ist, um sich ohne Faltenbildung oder Bruch in eine tiefe Mulde zu strecken. Die Fähigkeit eines Herstellers, die präzise Legierung und den Härtezustand auf die physikalischen Anforderungen des Lebensmittelprodukts abzustimmen, ist ein kritischer Indikator für seine technische Reife.
In-House-Werkzeugbau: CNC-Bearbeitung und Werkzeugentwicklung
Die physikalische Struktur einer Aluminiumschale wird vollständig durch die Präzision des Stanzwerkzeugs bestimmt. Ein wesentlicher Unterscheidungsfaktor zwischen einem Verpackungshändler und einem echten Fertigungspartner ist das Vorhandensein einer hauseigenen Werkzeugwerkstatt.
Die Entwicklung eines kundenspezifischen Behälters – sei es mit proprietär geprägtem Markenlogo, speziellen Kreppwand-Riffelungen für strukturelle Steifigkeit oder einem Mehrkammer-Layout für das Bordverpflegungs-Catering – erfordert fortschrittliche CNC-Bearbeitung. Lagert ein Aluminiumfolienbehälter-Hersteller seine Werkzeugherstellung aus, können sich die Vorlaufzeiten für neue Produktentwicklungen auf Monate erstrecken, und die Qualitätskontrolle über mikroskopische Werkzeugspalte geht verloren.
Für Glattwandbehälter sind Werkzeugbaukapazitäten noch kritischer. Das Ziehen von Glattwandschalen aus hochdehnbaren Legierungen erfordert absolute Präzision im Mikrometerbereich zwischen Stempel und Matrizenkavität, um das Metall glatt zu „bügeln“, ohne es zu reißen. Auditoren sollten den Werkzeugraum des Herstellers visuell inspizieren und nach Drahterodiermaschinen (EDM) sowie dedizierten Werkzeugwartungsteams suchen, die in der Lage sind, Werkzeuge unmittelbar nach Hochvolumen-Produktionsläufen zu polieren und neu zu kalibrieren.

Hochleistungs-Presseninfrastruktur und Servoautomatisierung
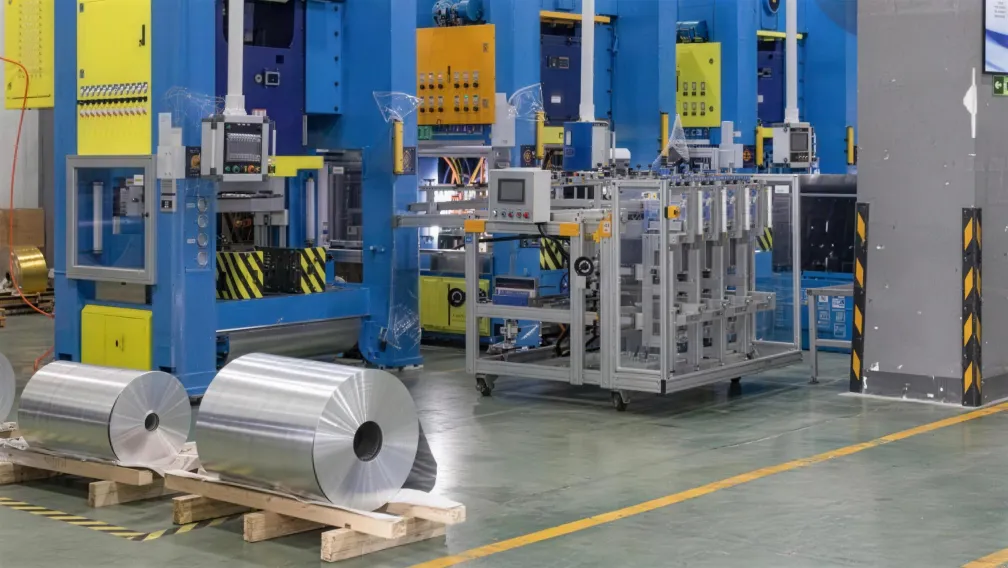
Die Bewertung der Produktionsfläche gibt unmittelbar Aufschluss über die Skalierbarkeit und Maßkonstanz eines Lieferanten. Gewerbliche Lebensmittelverarbeitungslinien, insbesondere automatisierte Siegelmaschinen für Verpackungen unter Schutzatmosphäre (MAP), erfordern Schalen ohne jegliche Maßabweichung. Wird der Flansch einer Schale auch nur um einen Millimeter außermittig gestanzt, versagt die Heißsiegelfolie – mit Gasleckagen und verdorbenen Fertiggerichten als Folge.
Diese Konstanz wird durch CNC-servogetriebene Vorschübe erreicht. Das Audit muss bestätigen, dass der Hersteller Servovorschübe mit geschlossenem Regelkreis einsetzt, die das Aluminiumband mit exakter Submillimeter-Indexierung in die Presse fördern. Ergänzend zum Vorschubmechanismus ist die Presse selbst entscheidend: Hohe B2B-Stückzahlen beruhen auf schweren H-Rahmen-Pressen im Bereich von 45 bis 110 Tonnen. Diese massiven Maschinen eliminieren physikalische Durchbiegung während des heftigen Stanzhubes. Ausgestattet mit 4-fach- oder 6-fach-Verbundwerkzeugen kann eine einzige automatisierte Pressenlinie über 300 Behälter pro Minute produzieren. Die Verifizierung dieser Hochleistungsinfrastruktur stellt sicher, dass der Hersteller saisonale europäische Nachfragespitzen (etwa den Weihnachts-Backwarenansturm) ohne Lieferzeitüberschreitungen abfedern kann.
BRCGS-Zertifizierung und Inline-Optikinspektion
Für jeden Hersteller, der europäische Supermarktketten beliefert, sind GFSI-anerkannte Zertifizierungen eine obligatorische Grundlage. Der British Retail Consortium Global Standard (BRCGS) für Verpackungsmaterialien ist der Goldstandard. Eine A- oder AA-Bewertung in einem BRCGS-Audit beweist, dass der Hersteller strenge Gefahrenanalysen und risikobasierte präventive Kontrollen (HARPC) einhält. In einem BRCGS-zertifizierten Werk arbeitet die Produktionsfläche unter Überdruck, um das Eindringen ungefilterter Außenluft und Staub zu verhindern. Die Mitarbeiter folgen strengen Hygieneprotokollen und passieren Luftduschen und Desinfektionsstationen, bevor sie die automatisierten Stanzzonen betreten.
Über Papierzertifikate hinaus sollte das Audit die aktive Qualitätssicherungshardware (QA) des Herstellers bewerten. Sich ausschließlich auf manuelle Stichproben zu verlassen, ist bei Produktionsläufen von Millionen Einheiten unzureichend. Spitzenwerke setzen Inline-Sichtprüfungssysteme ein: Hochgeschwindigkeitskameras scannen jeden einzelnen Behälter beim Auswurf aus der Presse und identifizieren sofort Mikrolochstellen, unvollständige Flanschbördelungen oder Fremdkörper. Defekte Einheiten werden automatisch per Druckluftdüsen von der Förderlinie ausgeblasen, bevor sie die Stapeleinheit erreichen – garantiert eine nahezu fehlerfreie Produktion für den Endanwender.
Rohstoffbeschaffung und EPR-Schrottkreisläufe
Die abschließende Phase des B2B-Audits betrifft die Widerstandsfähigkeit der Lieferkette und die Umwelt-Compliance. Globale Aluminiumpreise unterliegen der Volatilität an der London Metal Exchange (LME). Ein Elitehersteller unterhält tiefe, vertraglich gesicherte Beziehungen zu primären Aluminiumwalzwerken, sichert konstante Rohband-Kontingente und schirmt seine B2B-Kunden so vor plötzlichen Marktknappheiten ab.
Zudem wird die Kreislaufwirtschaft von den europäischen EPR-Rahmenwerken hoch bewertet. Das Audit sollte beobachten, wie der Hersteller mit seinen internen Industrieabfällen umgeht. Das „Stanzgitter“ – die Aluminium-Restmatrix, die nach dem Ausstanzen der Schalen verbleibt – sollte kontinuierlich von motorisierten Absaugern extrahiert, von automatischen Ballenpressen zu dichten Briketts verdichtet und direkt an die Walzwerke zum Umschmelzen zurückverkauft werden. Diese geschlossene Schrottverwertung subventioniert die Gesamtproduktionskosten erheblich und liefert die CO₂-Reduktions-Nachverfolgbarkeit, die zunehmend von den EU-Vorgaben für umweltfreundliche öffentliche Beschaffung (GPP) gefordert wird.
Partnerschaft für langfristige Fertigungsstabilität
Die Auswahl eines Herstellers von Aluminiumfolienbehältern ist eine strategische Unternehmensentscheidung. Durch rigorose Audits seiner EFSA-Compliance-Protokolle, metallurgischen Expertise, hauseigenen CNC-Werkzeugbaukapazitäten und BRCGS-Qualitätssysteme können europäische Einkaufsprofis Partner identifizieren, die einwandfreie, skalierbare und rechtlich konforme Verpackungslösungen liefern. Ein Hersteller, der jede Variable kontrolliert – von der Legierungsbeschaffung bis zum optischen Fehlerauswurf –, schützt letztlich die strukturelle Integrität Ihrer Lebensmittelprodukte und die finanziellen Margen Ihrer Lieferkette.
-

SEPACK
Hersteller von Aluminiumfolien‑Verpackungen
SEPACK liefert Aluminiumfolien‑Behälter, Rollen, Folienblätter, Backpfannen und Lebensmittelverpackungsfolien an Händler und Gastronomieunternehmen in mehr als 50 Ländern. Der Hauptsitz befindet sich in New York, die Produktion in Shanghai; das Unternehmen ist seit 2010 tätig.